案例一:某制药厂乙醇废气处理项目
项目背景
某药业有限公司工厂在奶茶化学原料药获得及有机有机萃取剂收旧工艺流程中,多适用乙酸乙酯对于表现有机有机萃取剂和浸出剂,所产生的烟粉尘中乙酸乙酯渗透压较高(约 800~1200 mg/m³),功率为 5000 m³/h。烟粉尘擅自处里马上进行摆放,这不仅产生有机有机萃取剂短缺,还因乙酸乙酯易挥发性有机物强、有异味看不出,面临着优质投诉信和进行摆放超预算的隐患。
废气成分及来源
- 主要成分:乙醇(占比 95% 以上),含少量甲醇、乙酸乙酯(溶剂残留)。
- 来源:反应釜开盖挥发、溶剂蒸馏塔塔顶不凝气、储罐呼吸阀排放。
处理工艺流程
采用 “冷凝回收 + 活性炭吸附” 组合工艺:
- 冷凝预处理:
废气先经螺旋冷凝管(-10℃冷冻水)降温至 5℃,乙醇蒸汽冷凝为液态,回收率达 85%,冷凝液回用于生产。
- 活性炭吸附:
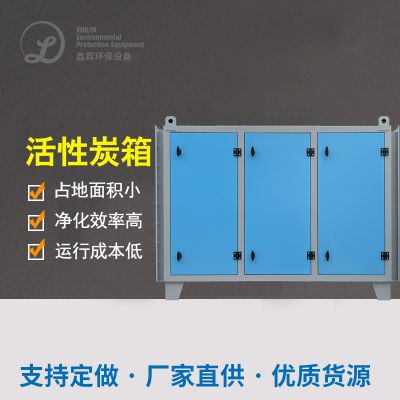
冷凝后废气(乙醇浓度降至 150~200 mg/m³)进入活性炭吸附塔(装填蜂窝状活性炭,空塔流速 0.8 m/s),吸附效率≥90%,达标废气经 15m 烟囱排放。
- 活性炭再生:
定期用 120℃蒸汽对饱和活性炭脱附,脱附废气返回冷凝系统循环处理。
最终效果
- 乙醇去除率:≥98%,排放浓度≤20 mg/m³(远低于《大气污染物综合排放标准》GB16297-1996 中醇类排放限值 80 mg/m³)。
- 经济效益:年回收乙醇约 120 吨,节约溶剂采购成本 80 万元,投资回收期 1.5 年。
案例二:某汽车涂装线异丙醇废气处理项目
项目背景
某车机箱厂防腐蚀涂料成品库在面漆涂装和机 洁净历程中,在使用异丙醇(IPA)作做好稀释工作剂和洁净剂,发生尾气排风速 20000 m³/h,异丙醇质量氧浓度 300~500 mg/m³,含大量丁醇、二甲苯(混高沸点溶剂),尾气有着排风速大、质量氧浓度低、间歇式性产生的共同点。
废气成分及来源
- 主要成分:异丙醇(60%)、正丁醇(20%)、二甲苯(10%),其余为挥发性有机物(VOCs)。
- 来源:喷漆室漆雾挥发、喷枪及输送管道清洗废气、晾干房溶剂挥发。
处理工艺流程
采用 “活性炭吸附 - 脱附 + 催化燃烧(RCO)” 工艺:
- 预处理:
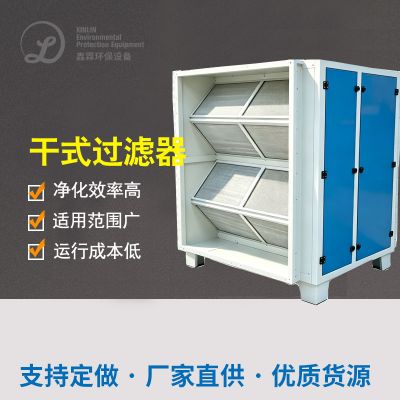
废气先经干式过滤箱去除漆雾颗粒(效率≥95%),避免堵塞活性炭。
- 活性炭吸附浓缩:
设 2 套吸附塔(一用一备),废气通过活性炭吸附,净化后达标气排放;当吸附塔饱和时,切换至另一套,同时用 120℃热空气对饱和塔脱附。
- 催化燃烧:
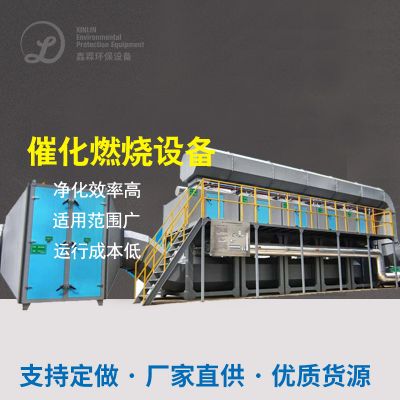
脱附出的高浓度废气(浓度提升 15~20 倍,约 5000~8000 mg/m³)进入 RCO 装置,在 250~300℃、催化剂(Pt/Pd)作用下,氧化分解为 CO₂和 H₂O,焚烧效率≥98%。
最终效果
- 综合去除率:≥95%,排放浓度≤25 mg/m³(满足《表面涂装(汽车制造业)挥发性有机物排放标准》DB44/1837-2020 中异丙醇限值 50 mg/m³)。
- 能耗控制:RCO 装置利用燃烧余热维持反应温度,仅启动时需辅助加热,运行成本低。
案例三:某食品发酵厂乙醇废气处理项目
项目背景
某高度白酒酿制企业公司在萃取和沤肥加工过程中,导致海量含酒精废水,风速 50000 m³/h,酒精氨水浓度 50~100 mg/m³,含极少量有机的酸(如乙酸)和酯类(味道物),废水具备着湿更高、微溶于水的特征。
废气成分及来源
- 主要成分:乙醇(70%)、乙酸(15%)、乙酸乙酯(10%),其余为水蒸气。
- 来源:蒸馏塔塔顶废气、发酵池呼吸气、储酒罐挥发。
处理工艺流程
采用 “生物滴滤塔” 工艺(适合低浓度、易生物降解废气):
- 预处理:
废气经气水分离器去除冷凝水,避免液态水影响生物填料。
- 生物滴滤处理:
废气从塔底进入,与填料层(火山岩 + 微生物膜)接触,乙醇等有机物被微生物氧化分解为 CO₂和 H₂O;循环喷淋液(含营养剂、pH 缓冲剂)从塔顶喷淋,维持微生物活性。
- 尾气排放:
处理后废气经除雾器去除水汽,通过 20m 烟囱排放。
最终效果
- 乙醇去除率:≥90%,排放浓度≤10 mg/m³(满足《发酵类制药工业大气污染物排放标准》GB 21903-2008 中醇类限值 100 mg/m³)。
- 优势:运行成本低(仅需水泵和风机能耗),无二次污染,适合处理低浓度、大风量废气。
总结
醇类废水加工处理需可根据有机废气浓度、新风量及部分会选择新工艺:
- 高浓度(>500 mg/m³):优先冷凝回收,结合吸附或燃烧,实现资源回收与达标排放。
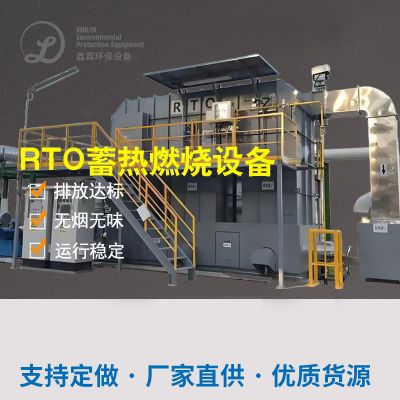
- 中浓度(100~500 mg/m³):吸附浓缩 + 催化燃烧(RCO/RTO),高效处理同时降低能耗。
- 低浓度(<100 mg/m³):生物处理、低温等离子或光催化(视成分而定),经济环保。
实际项目中,常采用组合工艺以应对复杂工况,确保处理效率和经济性。

 扫一扫添加微信