一、客户公司背景
企业名称:XX电镀集团有限公司
所在地:广东省佛山市顺德区
行业地位:华南地区规模最大的电镀加工企业,年处理镀件5000万件,涵盖五金、电子、汽车配件等领域,拥有全自动挂镀、滚镀、连续电镀等生产线。
环保需求:满足《电镀污染物排放标准》(GB17916-2008)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理氰化氢(HCN)、铬酸雾(CrO₃)及酸性气体(HCl/H₂SO₄)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
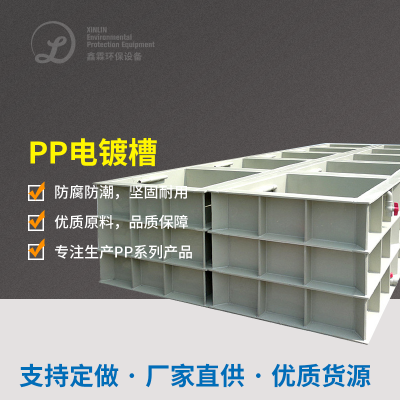
电镀层槽:氰化物镀液(HCN易挥发)、铬酸镀液(CrO₃雾)、偏酸除污液(HCl/H₂SO₄);
烘箱环节:溶液(如无水乙醇、二甲苯)蒸发掉;
退镀线:含镍、锌的废水蒸发。
废气排放主要参数:
功率:8,000~15,000 m³/h(谷值达20,000 m³/h);
VOCs酸度:100~400 mg/m³(以甲醇、甲苯为重);
HCN浓硫酸浓度:5~30 ppm;
CrO₃质量浓度:10~50 mg/m³;
酸碱性气物(H⁺):pH 1~3;
溫度:常溫~50℃。
2. 核心处理工艺
采用 **"预处理+强氧化分解+活性炭吸附+湿式电除尘" 复合工艺**:
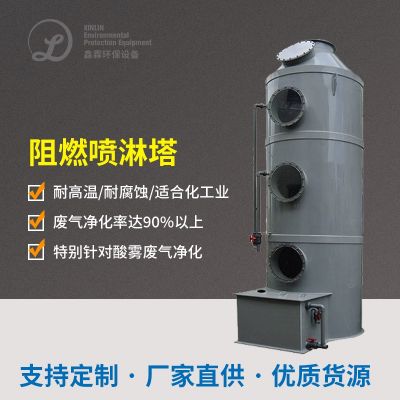
plaintext废气收集 → 旋风除尘 → 酸雾中和塔 → HCN催化氧化塔 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 氰化氢(HCN)的高效去除
问题:氰化物镀液中HCN易挥发(沸点26°C),传统碱吸收效率低且产生二次污染。
相应的对策:
催化钝化燃烧物钝化物工艺:进行TiO₂光触媒催化钝化燃烧物剂,在180~220℃下将HCN是钝化物为CO₂和N₂;
三级消除:一层自动喷淋系统塔添加NaOH与咸性实验室气体,五级催化氧化塔加强HCN工业制硝酸。
2. 铬酸雾(CrO₃)的防沉降设计
问题:CrO₃微粒(粒径0.1~1 μm)易在管道内沉积,造成设备堵塞和催化剂失活。
措施:
文丘里提速段:烟气进入到崔化塔前在公路文丘里喷头型号(网络速度≥30 m/s),使CrO₃颗粒与崔化剂积极主动打交道;
整存整取除尘器原理软件系统:每2一小时重新启动压缩的大气除尘器原理,去掉滤油器灰尘。
3. 酸碱腐蚀防护
问题:HCl、H₂SO₄等强酸废气对金属设备和管道的腐蚀速率高达每年5 mm以上。
应对策略:
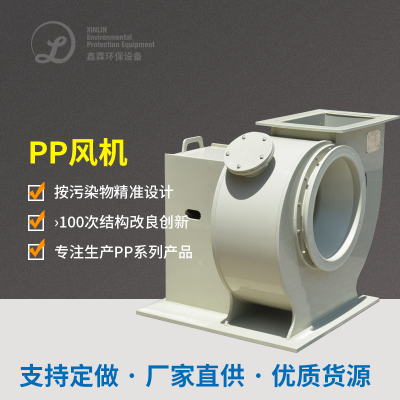
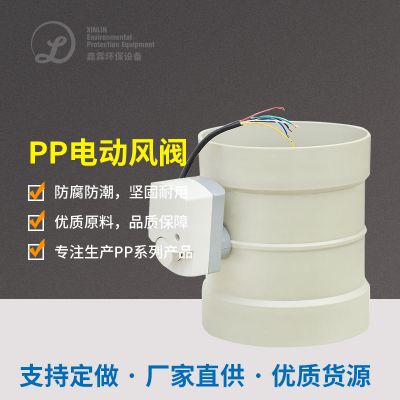
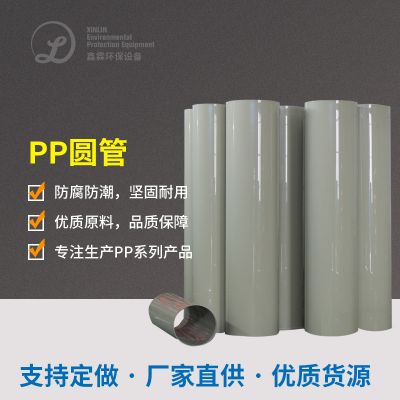
全PP/PVC材质原料:与塔、地埋管及球阀均所采用耐的腐蚀塑料件;
浪费阳极保护性:在核心废金属机件(如法兰部接口类型)安裝稀土镁合金材料阳极,拉长机械期限3倍。
四、管控功效评定
附加效益
资源化利用:
收购 分类处理酸雾中的盐酸(年收购 分类处理量约500吨)采用清洁程序;
经由阴离子调换硅胶粘合剂环保再生资源收回镀液中的贵彩石(镍、铬环保再生资源收回率≥95%)。
资金效果:
年使用投入有效降低40%,危险废弃物发生量增多70%;
进行ISO 14001认证证书及清洁卫生产量演示企业公司评审意见。
五、的产品型号选择汇总表(的部分核心的产品)
六、行业启示
源头控制:推广无氰电镀工艺(如锌镍合金镀层),从源头减少HCN排放;
原文件转型升级:开发建设耐强碱、耐温度高的分手后复合原文件(如PPS+PTFE),提高自己的设备可信度性;
自动智能化化网络监控:研究部署线上VOCs、HCN感应器器及AI的操控体系,保证 发动机故障自评估与能效比系统优化。
如需持续推进技术程序流程实施方案(如金属催化剂的作用剂保修期绘图、新风量gif稳定平衡量),请给出实际化学镍程序流程程序流程及有机废气治理成份加测报告书。

 扫一扫添加微信