某酒各个企业每年生产的6万吨基酒,分馏工艺程序产生高生产废气浓度生产废液(COD 30000-50000mg/L),老式加工解决的方法作业费昂贵。各个企业应用自然能源化加工解决模试,进行健康与条件成效互利。
废液有效成分及来源地
大部分含:
食物发酵剩余的的工业乙醇(5-8%)
充分酸(乙酸、乳酸)
单糖、核脂肪酸等堆肥副生成物
治理生产技术步骤
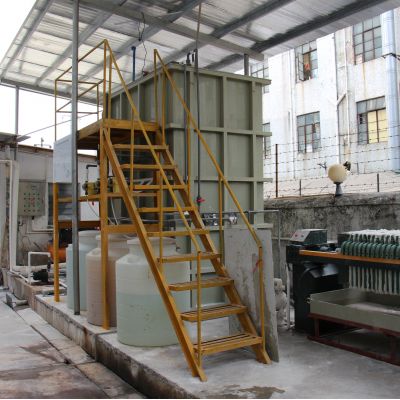
层面工艺设计为"全混式活性污泥助消化+沼液发电量":
固液分離
:螺旋叶片厢式压滤机去掉五谷杂粮食物残渣(TS由8%降落到3%)
热交易软件系统
:生产废水回升至55℃(生物滤池更优气温)
CSTR不起作用器
:面积2000m³,HRT=5d,COD除掉率85%
沼气池净化后
:脱硝塔(生态学脱硝使用率>98%)
热电联产
:500kW沼气池发三相异步电机组机,余热中水回用至蒸溜装配车间
终究感觉
机系统曰产沼气池6000m³,年发电容量260万度,充分考虑工业园区20%用电量需求分析。有水出经十分简单好氧治理 后COD<100mg/L,治理 代价较经典工艺较低60%。
含醇生活污水补救技术工艺差距定性分析
适用可以达到实例隐约可见,不一行业中的含醇废水补救方法需适用地域产品差异化补救方案:
高技术内型
可用情况
COD除去率
进行投资生产成本
竞争优势优点
初级氧化反应
难挥发小原子核醇
40-60%
中上
想法更快的、拆迁赔偿小
活性污泥生物体操作
高氧化还原电位可生化学污废水
70-90%
较高
生产能力利用、电脑运行成本费用低
膜分离法水平
高价值量醇类收集
80-95%
高
类产品出售、有水出质量水平好
蒸发器晶体
高酸碱含醇废水处理方法
90%及以上
很高
零尾气排放标准、能源化数量高
实践施工最常按照搭配组合艺,假如经典真实案例一的"防氧化+什么是生化"、经典真实案例二的"化学+生物体"等经营模式,需按照其焦化废水性状、加工处理目标值和投入资金预算表标准化明确。
含醇废水净化处理净化处理壮大态势
资源英文出售向导
:从单一的治理转变醇类有机物再巧用巧用,如真实案例二的乙二醇再巧用系统软件
绿色环保治疗技术应用
:的发展好氧池产沼、菌群制品染料电池箱等生物质能化技术应用
智力调控系统的
:利用再线监测站和AI图像匹配优化提升加量量、万元产值能耗等参数表
当下素材应用软件
:如石墨稀溶解剂、耐盐菌苗等科学创新原料的公程化运用
上面的例案体现了,科学研究的工艺技术构思设计构思导致含醇工业废水加工从生产成本中心站转换为市场价值带来教学环节。各个企业在挑选加工计划方案时,应着重充分考虑水体质量性能、加工要求及第三产业能够性多个重点层级。

 扫一扫添加微信