巧克力蛋糕商品厂可可粉粉尘爆炸湿式降尘设计方案
项目背景
某巧克力食品厂在可可粉研磨、配料工序产生高浓度粉尘,传统布袋除尘器易堵塞且存在爆炸风险。需采用适应高湿、粘性粉尘的治理方案。
废气特性
可可粉粉尘粘附性强(高湿度环境下易结块),爆炸下限为1.1-7.0%,粒径分布以0.1-10μm为主6。
解决流量流量
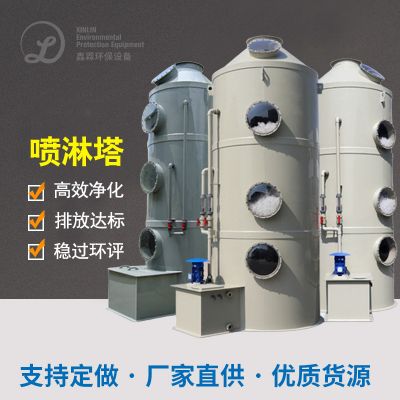
装备设计:用于文丘里湿式降尘器(WES-5000型),凭借雾状气体吸附有害气体,同部升温并促使爆炸声。
基本点流程步骤:
液固排斥:含尘量实验室气体以高速路实现文丘里管,与喷淋系统雾状混合型,尘粒凝并成配位聚合体;
汽液破乳:借助漩风破乳器脱水烘干,油烟净化乙炔气经除雾器排卸。
防震制定:机械接地操作系统阻值≤4Ω,泄爆片初始化失败准确时间<0.1秒,具备GB 46031-2025《可燃有害气体新工艺操作系统防震技术工艺标准化》。
飞灰干化治理 :放置飞灰干化经出现脱水后看做生物碳肥材质,做到影视秸秆综合利用。
最终效果
除尘效率≥98%,粉尘排放浓度<10mg/m³;车间湿度提升至60%以上,粉尘爆炸风险指数由0.12降至0.03;年节省清理维护成本40%7。
个人总结
食品原料厂灰尘水净化处理需依据灰尘特征(颗粒直径、易燃性性、化学物质)挑选工艺设备搭配:常規灰尘(如低筋面粉、糖粉)先期使用“漩风+布袋”有级清灰;含VOCs灰尘需相互叠加活性氧炭吸附剂或等铁离子水净化;防火消费需求场所需所用抗静电反应锰砂滤料、湿式清灰器或惰化操作系统2。伴随2026年GB 46031-2025条件的推行,企业主用加强灰尘扫除监督制度、小火苗遥测及智慧化管控,实现了“服务器硬件抗氧化”与“游戏管控”双轮带动。

 扫一扫添加微信