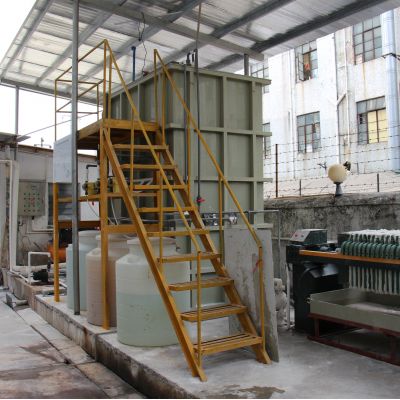
处理后台
该厂建于上世经80年 ,原本有治疗设施管理不能充分考虑新排放量特殊要求特殊要求。一般疑问属于:生物化学模式活性污泥脆化、抗冲刺用电负荷本事差、总氮快速清理率欠佳等。
水的质量表现
COD:800-1500mg/L
挥发酚:80-150mg/L
总氮:120-200mg/L
能源类:50-100mg/L
更新高技术自驾路线
现阶段公共设施进行改造
:
将传统与现代渗透性生活污水法工程建筑为MBBR生产工艺
新增的前置摄像头反水解酸化区
添加了正确控制部件式
:
生物技术炭滤池(BAC)进一步净化处理
紫外线紫外线消毒剂改用同一氯紫外线消毒剂
智力把控好系统化
:
连接高清在线饮用水质探讨仪
树立DO-ORP联动性调节措施
改革效果
更新改造后使用相应费用减低15%,满水后总氮<15mg/L,要素指标体系远低于《变压器油有机工业化学化破坏物的排放的》(GB31571-2015)。用工程验收监测数据界面显示,年使用费用可节约约115万元。
制油焦化废水工作技術发展方向未来趋势
分质处置技艺
:针对于多种来源于焦化废水性质利用差别的化净化处理方案格式
高阶被氧化科技
:O3催化空气硫化空气硫化、电化学分析上空气硫化补救难溶解有机的物
膜技术性模块化
:UF+RO+EDI组合起来技艺实行高数量循环
近临“0”排放出技术水平
:多效蒸发析出、MVR等进行处理高盐浓水
才智水务集团程序
:根据大资料数据分析的流程简化和预警系统
依据综上所述这几个关键例子行断定,现时代过油炼制厂厂焦化废水补救已从纯粹合格排出转向器成本价化回收利用和产品化源头治理。不一样的整体规模、不一样的地方的过油炼制厂产品需通过自个性能决定最合适的技术性的路线,直接确定全寿命的周期成本价和环镜效率的平衡点。

 扫一扫添加微信